
 Кабинет дилера


Подготовка металла к сварке
25 августа 2026
Прочный шов начинается до сварки
Сегодня поговорим об очевидно-неочевидных вещах. Итак:
- Можно купить дорогой аппарат.
- Можно выставить идеальный ток.
- А потом варить по ржавчине, краске или маслу.
И получить результат, далёкий от идеала.
Да и вообще, делать приличный шов — не самый главный и не самый сложный навык в работе сварщика. А вот уметь быстро и правильно собрать изделие, знать, где и как соединить, когда и сколько раз обмерить — чтобы потом не наступал тот самый момент: «Ну вот здесь мы, кажется…» — это уже приходит с опытом.
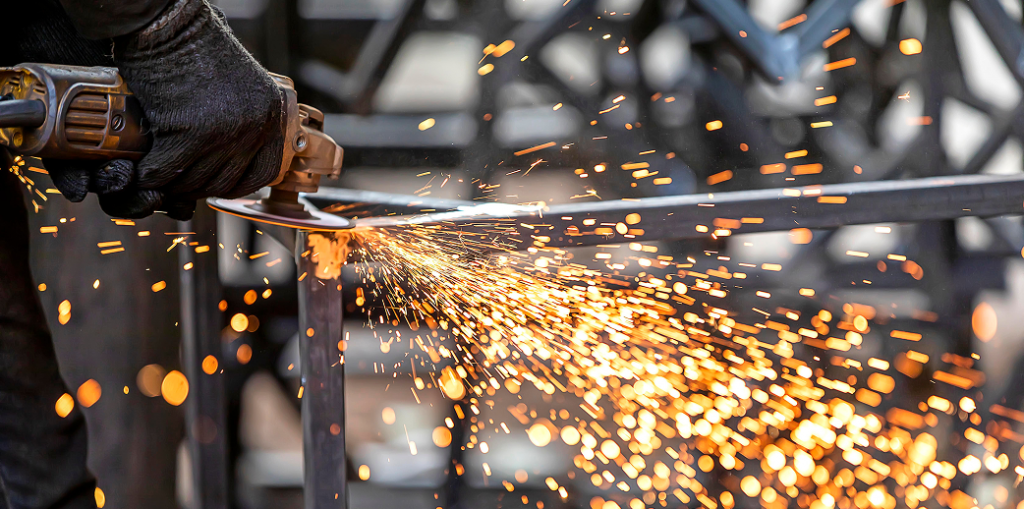
Помните, мы уже неоднократно говорили, что основной инструмент сварщика — это болгарка? Так вот. Сегодня поговорим как раз о необходимости зачистки металла «до блеска». Потому что именно качественная зачистка заготовок — это фундамент сварки.
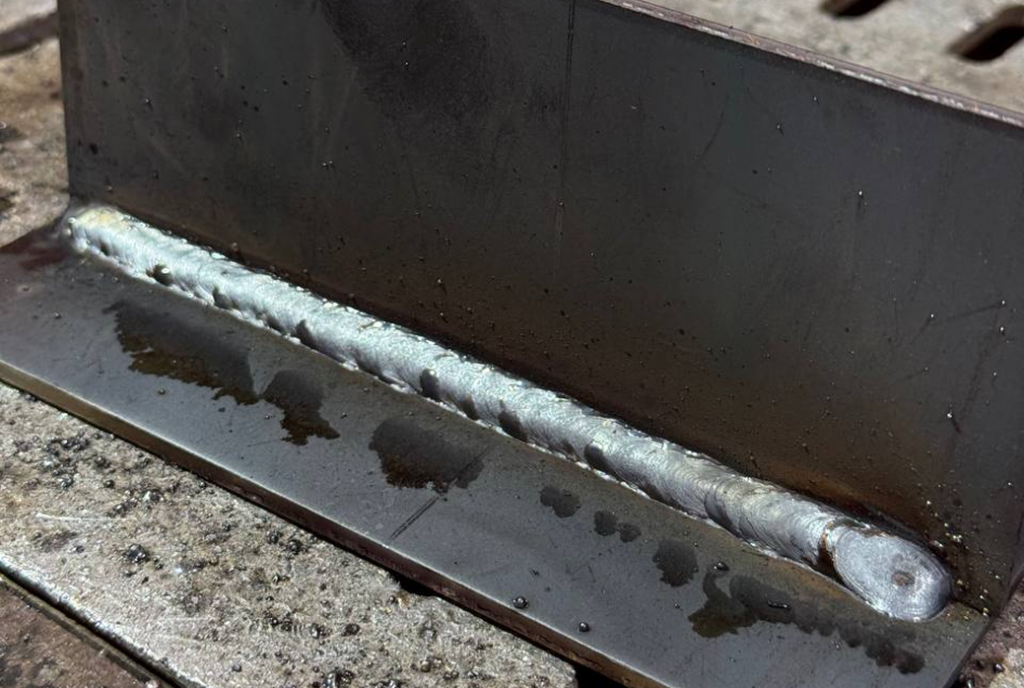
Как варить по ржавчине?
Никак.
Не варить.
По ржавчине.
Это просто аксиома.
Навскидку, без насмотренности не определить свежий налёт от многолетнего окисления. К многолетнему ржавому столбу можно приварить, но шов схватится с окалиной. Постучать — всё отвалится, и ни следа от шва не останется. Это уже давно проверено до нас:
То есть металл перед сваркой нужно очистить обязательно.«Варил прожилины для забора: профильную трубу крепили к швеллерам, а те были все в многолетней ржавчине. Я решил: швеллер толстый, ток поставлю побольше — чего его чистить?
Сварил. Смотрю — вроде всё красиво: шов ровный, аккуратный. А когда отбил шлак, чуть не сел рядом от удивления: а шва-то в углу и нет! Металл просто раскидало по сторонам.
Попробовал ещё раз. Опять та же история. Тогда уже взял металлическую щётку, зачистил ржавчину как следует — и только после этого металл нормально лёг.
С тех пор, если вижу ржавчину перед сваркой, даже не думаю: сначала зачистить, потом варить».
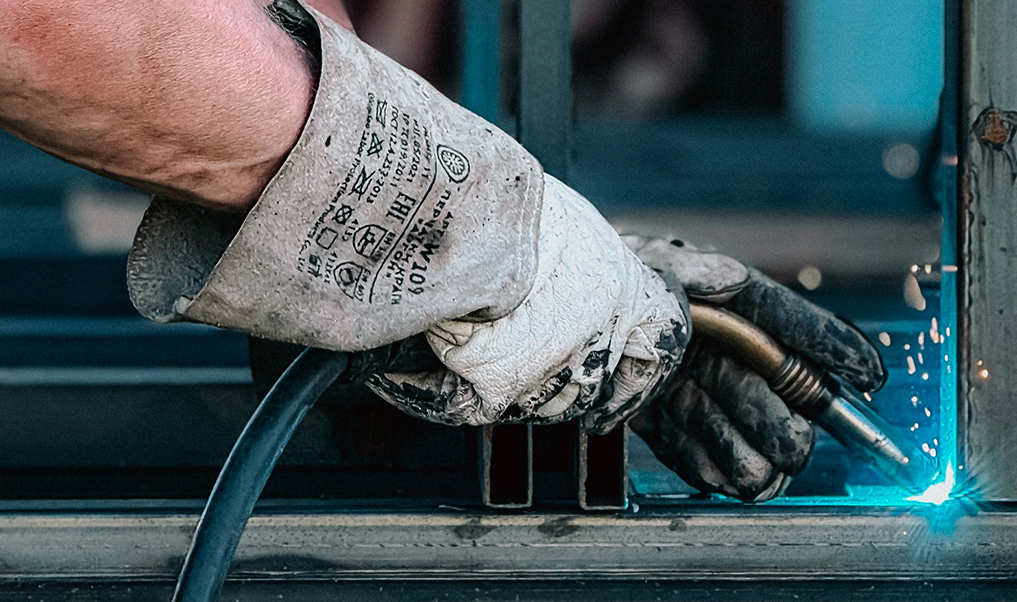
Как очистить металл перед сваркой
В идеале — до белого. Сначала механическим способом, потом обезжириваем: УШМ, зачистной, лепестковый круг или жёсткая металлическая щётка — вам в помощь. Кстати, болгарка не всегда подлезет туда, куда надо. Поэтому древними способами не пренебрегаем:
- Сначала толстый слой окалины, ржавчины или краски можно отбить молотком и зубилом или снять совсем грубым зачистным кругом.
- Потом саму зону сварки и ещё пару-тройку сантиметров обработать до чистого металла.
- Следом обезжирить поверхность ацетоном, спиртом или специальным составом на их основе — в красивой баночке.
- Высушить.
Совершенно несложные, не слишком затратные по времени и силам действия, выполнение которых сильно повышает шансы на хороший результат.
Чем зачистить металл от краски, разобрались. А как убрать ржавчину? Не преобразователем! Только механическим путём. Хотя казалось бы: плеснул или пшикнул, оно там пошипело, везде затекло — красота! Вари — не хочу.
Вот и не надо даже хотеть так делать
Защитная плёнка из остатков кислоты и фосфатов с цинком делает нестабильным контакт массы и электрода. Выгорающие остатки преобразователя крайне токсичны при дыхании, а сам сварной шов получается с дефектами из-за выделяющихся газов: с пустотами, раковинами и трещинами.
Поэтому — никаких лёгких путей, только хардкор.
Советы от эксперта:
если вам нужно зачистить много однотипных мелких деталей, попробуйте их сначала прихватить к металлическому бруску, полосе металла, швеллеру — да хоть к куску рельса. А уже потом обрабатывать болгаркой. Сэкономите кучу сил и времени.
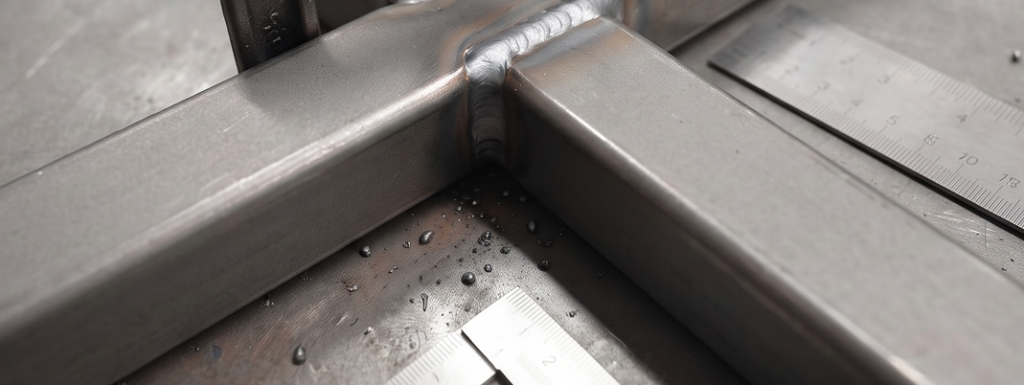
Геометрия и разметка
Золотое правило — «сто раз отмерь, пятьдесят раз прихвати и один раз завари».
Потому что исправить ошибку до сварки — это пара минут с рулеткой, а после неё иногда понадобятся болгарка, молоток и много новых слов.
| Что проверяем? | Инструменты |
|---|---|
| Положение деталей при сборке | Ровная поверхность |
| Диагонали и размеры | Рулетка |
| Прямые углы | Угольник |
| Горизонталь и вертикаль | Уровень, отвес |
| Плоскость и перекосы | Линейка, контрольные замеры |
| Геометрию после прихваток и сварки | Повторные замеры |
Рулеткой проверяют размеры и диагонали, уровнем — горизонталь и вертикаль, отвесом — положение конструкции относительно вертикали. И мерить приходится не один раз: сначала при сборке, потом после прихваток и ещё раз перед окончательной сваркой. Потому что металл умеет «уйти» буквально на несколько миллиметров, а потом эти миллиметры превращаются в сантиметры и массу работы с болгаркой.
И тот же прямой угол проверяем и угольником, и уровнем, и отвесом: что есть под рукой, то и прикладываем. Пузырёк уплыл — поправляем конструкцию. А отвес в мастерской — это любая гайка, болт или кусок трубы на бечёвке.
Бывают такие вредные конструкции, а может быть, и магнитные бури — не даёт угол, хоть испляшись вкруг. А потом ты его умучал. Последний замер. И такое счастье — УРОВЕНЬ!
Советы от эксперта:
Небольшие детали перед сваркой фиксируйте прихватками. При работе с крупными конструкциями этого недостаточно: чтобы геометрия не ушла в процессе сварки, используйте временные косынки и распорки, которые снимают только после окончательной обварки и полного остывания металла.
Снимаем фаску
Или — не снимаем.
От чего зависит? От толщины металла.
- До 3 мм — варим без снятия фаски. Зазор минимальный.
- 3–5 мм — можно и без фаски, с зазором. Но с фаской — надёжнее.
- От 5 мм — снимаем фаску всегда.
- А для очень толстых листов применяем Х-образную форму: снимаем фаску с двух сторон при двусторонней сварке.
Снятие фаски обеспечивает глубокий прогрев и создаёт место для первого слоя шва. А это, в свою очередь, снижает риск слабого соединения и, что немаловажно, экономит расходники — те же электроды.
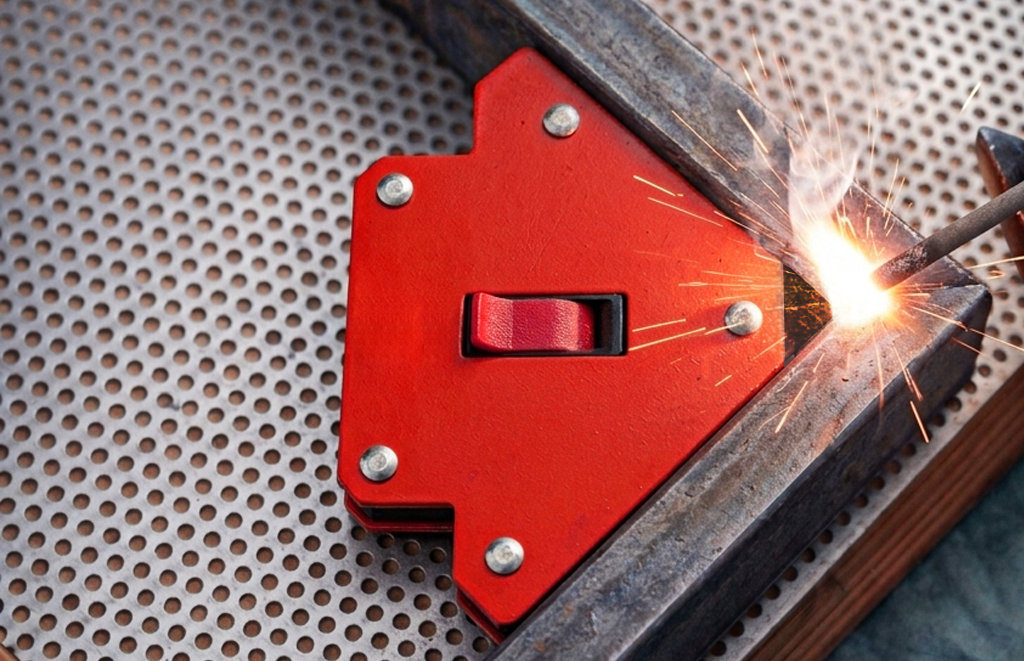
Как зафиксировать металл перед сваркой
Как-как? Надёжно фиксируем. Качественно. С помощью струбцин и магнитных держателей. Но при работе с магнитными держателями помним, что их использование может давать смещение дуги: она будет убегать, да и возбудить дугу рядом с хорошим магнитом всегда сложнее. Сам шов может быть пористым и иметь скрытые дефекты.
Поэтому — ещё один совет от эксперта:
Используйте магнитные держатели только для того, чтобы прихватить заготовки, а потом убирайте их и проваривайте шов.
Не открывая Америк
Мы продаём сварочное оборудование и сами его производим, поэтому за каждым проданным аппаратом, каждым кабелем и каждым болтом у нас — почти личная ответственность. Нам важно не просто продать инструмент, а понимать, что с ним будут делать дальше и что результатом работы станет хорошая, надёжная вещь, а не усталость и разочарование. Поэтому мы постоянно общаемся со сварщиками, изучаем их опыт, собираем рабочие приёмы и делимся тем, что действительно помогает работать проще и качественнее.
По сути, рассказываем то, что рассказали бы сыну, младшему брату или хорошему товарищу: как сварить без лишних мучений, не испортить материал и в конце посмотреть на свою работу с удовольствием. Чтобы после работы оставалась не усталость от ошибок, а заслуженная гордость за результат.
FAQ: часто задаваемые вопросы о подготовке металла к сварке
Нужно ли зачищать металл перед сваркой?
Да. Перед сваркой металл необходимо очистить от ржавчины, окалины, краски и других загрязнений. В идеале зона сварки должна быть зачищена до чистого металла. Это помогает получить более стабильную дугу и качественное соединение.
Можно ли варить по ржавчине?
Не рекомендуется. Ржавчина и окалина могут помешать нормальному контакту сварочной дуги с металлом. В результате шов может выглядеть аккуратно, но не обеспечить надежного соединения. Поэтому ржавчину перед сваркой лучше удалить механическим способом.
Чем очистить металл от ржавчины перед сваркой?
Для подготовки металла используют механическую очистку: УШМ с зачистным или лепестковым кругом, жесткую металлическую щетку, а при толстом слое ржавчины — молоток и зубило. После очистки поверхность необходимо обезжирить и высушить.
Можно ли использовать преобразователь ржавчины перед сваркой?
Для подготовки поверхности непосредственно перед сваркой преобразователь ржавчины лучше не использовать. Остатки состава могут мешать стабильному контакту и при нагреве выделять газы, что способно привести к дефектам сварного шва. В статье разбираем, почему в этом случае механическая очистка остается надежным вариантом.
Нужно ли обезжиривать металл после зачистки?
Да. После механической очистки поверхность рекомендуется обезжирить и высушить. Даже если металл выглядит чистым, на нем могут оставаться следы масла и других загрязнений, которые ухудшают качество сварки.
Когда нужно снимать фаску перед сваркой?
Это зависит от толщины металла. Для деталей толщиной до 3 мм фаску обычно не снимают. При толщине 3–5 мм можно работать без фаски с зазором, но фаска повышает надежность соединения. При толщине от 5 мм фаску рекомендуется снимать. Для очень толстых листов при двусторонней сварке может использоваться Х-образная фаска.
Можно ли использовать магнитные держатели при сварке?
Да, магнитные держатели удобно использовать для фиксации заготовок перед прихваткой. Однако непосредственно перед окончательной сваркой их рекомендуется убрать: магнит может влиять на положение дуги и затруднять стабильное формирование шва. Для крупных конструкций дополнительно используют струбцины, временные косынки и распорки.
Нужно ли проверять геометрию несколько раз?
Да. Размеры, диагонали, углы и положение деталей стоит проверять при сборке, после прихваток и перед окончательной сваркой. При нагреве металл может деформироваться, поэтому несколько дополнительных замеров помогают избежать ситуации, когда ошибку приходится исправлять уже болгаркой.