
 Кабинет дилера


Почему плохо варит сварочный аппарат: 5 причин и способы решения
23 сентября 2026
Часто при кажущейся картине полного благополучия, сварка не идет. И это бывает просто обидно: есть хороший инвертор, защита, расходники. Есть огромное желание все это использовать и создать что-то настоящее своими руками, а процесс стопорится.
Каждый сам ищет ответы на простые вопросы: в пабликах, в обучающих видео. А кто-то не ищет, а сразу ставит на себе жирный крест — не получилось, не судьба. Или — возвращает сварочный “по браку”
Инженеры сервисного центра «Оберон» очень часто сталкиваются с одними и теми же запросами, в разной формулировке:
Почему залипает электрод при сварке инвертором?
Нормальные, правильные вопросы, от людей, которые пытаются разобраться сами.
Когда сварочный аппарат плохо варит, не спешите грешить на инвертор. Сначала разберемся, что именно пошло не так и в чем причины плохого сварочного шва, в каждом конкретном случае.
Поехали разбираться в мифах и смотреть, что действительно можно отнести к косякам, а что — байки из гаража?
При подключении аппарата через удлинитель качество сварки ухудшается
Таки да. А ещё сварочник может постоянно уходить в защиту, электрод — залипать, а дуга — гулять и становиться нестабильной. Вместо нормального провара получаем хрупкий шов, пузырьки газа, шлак — словом, знакомый многим сварщикам набор неприятностей.
И всё это может иметь один общий корень — просадку напряжения.
Но прежде чем ругать электросеть, которая «недодаёт», стоит посмотреть, откуда вообще запитан сварочник.
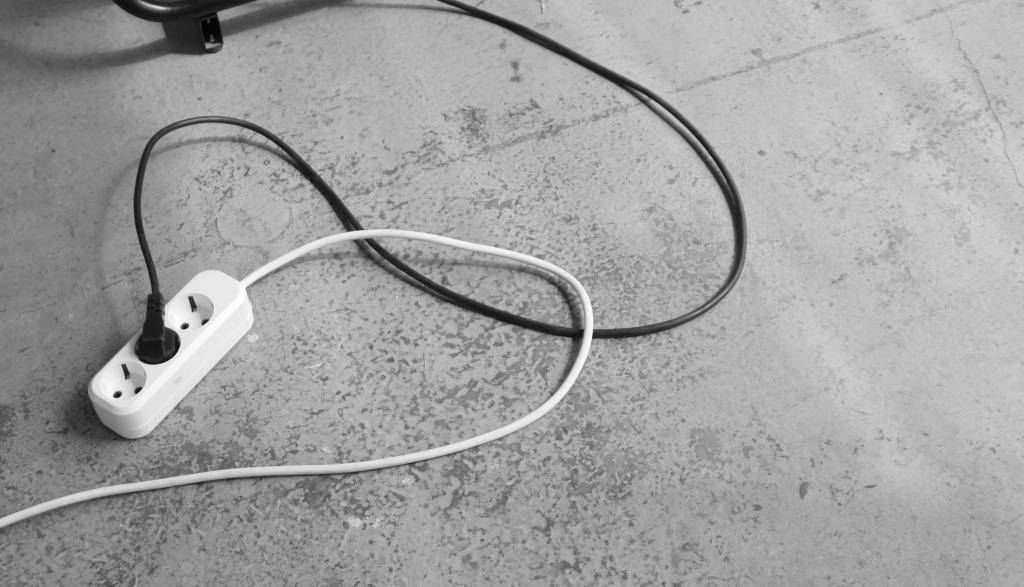
На даче схема привычная: берём переноску и тянем её туда, где будем варить. А если до места работы метров пятьдесят, а то и сто? Тут в ход идут тонкие длинные кабели, катушки и бобины. Чем дешевле нашли переноску, тем, кажется, лучше.
Вот только сварочный аппарат — не светодиодный фонарик. Мощность у него соответствующая, ток — немаленький. И когда большой ток идёт по тонкому кабелю на десятки метров, сопротивление провода начинает работать против нас: чем длиннее кабель и меньше его сечение, тем больше потери напряжения.
В итоге до сварочника вместо положенных 220 вольт доходит заметно меньше. Аппарат пытается работать, но ему банально не хватает питания.
Поэтому эксперты компании «Оберон», прежде чем делать вывод, что сварочник «не тянет», сначала выясняют: какая переноска, какое сечение кабеля, сколько метров, размотана ли катушка и что вообще происходит с напряжением в сети.
И тут нередко оказывается, что проблема вовсе не в аппарате. Просто мощный сварочник мощностью не менее 4 кВт подключили через тонкий 50- или 100-метровый кабель, да ещё и оставили его намотанным на катушке.
Совет от эксперта: никогда не работайте со смотанными кабелями.
Почему? Потому что при большой нагрузке такой моток превращается в настоящий тепловой накопитель:
- Кабель начинает перегреваться. В размотанном виде он свободно отдаёт тепло, а в плотном мотке виток к витку оно запирается внутри. Чем дольше работает сварочник, тем сильнее нагревается катушка.
- Первой сдаётся изоляция. От перегрева пластиковая оболочка размягчается, может начать плавиться и терять свои защитные свойства.
- А дальше возможен коротыш. Повреждённая изоляция оголяет жилы, соседние витки могут соприкоснуться — и вот вам искры, короткое замыкание, а в худшем случае и пожар.
И что же, не работать от удлинителя?
Ну почему же, работать, конечно. Куды ж деваться.
Но лучше заранее озаботиться путным удлинителем, а еще лучше — собрать самому. Специально, для силовых агрегатов. Взять хороший медный кабель, сечением 2,5 мм. с хорошей каучуковой вилкой, с добротными клеммами. Чтобы быть полностью уверенным в магистрали.
Но это все хорошо, если по сети к вам приходят честные 220. А если сама сеть сбоит-моросит, все вот это низкое напряжение и провалы в сети и т.д?
Ну тогда у вас есть два варианта: подбирать генератор, но там надо сразу смотреть на мощность. А в свете нынешних проблем, надо сразу тот, который работает на дровах, или инвертор, который не боится просадки напряжения.
Обратите внимание на этого малыша, если у вас есть сомнения в качестве и количестве напряжения в сети.
Насколько важна в сварочном деле…
Влажность расходников
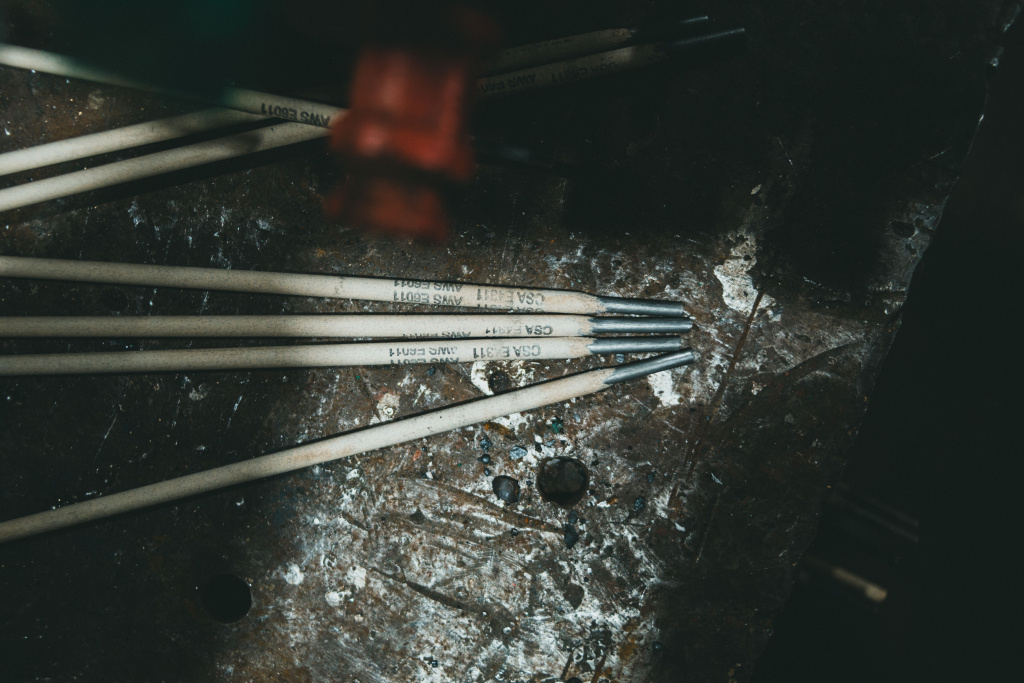
Уж сколько миру твердили, что диски для болгарки и электроды должны быть сухими, а воз и ныне там. “Заверни в тряпку и положи на верхнюю полку, я всегда так делаю.” — Знакомо?
Такой способ имеет право на жизнь только в одном случае: электроды у вас дома. Вот тогда — да. На кухонном шкафу, под потолком им самое место. А если на даче, когда варим редко и точка росы туда-сюда гуляет?
Есть прекрасная штука —термопенал для электродов. Мы им не торгуем, но мы его рекомендуем. Не такая уж дорогая штука, а сколько километров нервов она спасает… И, кстати, это скорее девайс именно из непрофессиональных. Потому, что у профессионального сварщика электроды отсыреть не успевают.
А вот когда варим на даче, время от времени — пачку вскрыл, а после зимы она как раз и будет давать и залипание и ту еще стабильность дуги. И термос-термопенал для просушки и хранения электродов — нужная вещь.
Совет от эксперта: бывает такое, что электроды отсырели. Ехать за новой пачкой — лениво, далеко или закрыт магазин. Просушите их в электродуховке. Нет — значит на мангале, на остывающих углях. Можно даже на коллектор, под капот пристроить, на горячую. Путные туристы там курицу готовят. Что ж мы, десяток электродов не просушим?
Кстати, кто вам сказал, что нельзя собрать изумительное комбо? В смысле того, что у нас и электроды сырые и тока недостаточно? Да запросто! А еще, как в том анекдоте про “мнется, гнется и спадает”, еще и дуга срывается, тухнет, гаснет, автомат брызгает металлом, и еще куча других, очень страшных для начинающего сварщика, вещей. А на деле — все просто и не особо печально:) Иногда достаточно просто дверь закрыть: убрали сквозняк — воздух перестал попадать в сварочную ванну, кипение и разбрызгивание прекратилось.
Есть такое понятие, как “навык”. Это то, что приходит с опытом: где чуть прикрыть доступ свежего воздуха, где пару раз пройти болгаркой или чуть сильнее прижать массу.
Что у нас там дальше, из страшилок?
Полярность
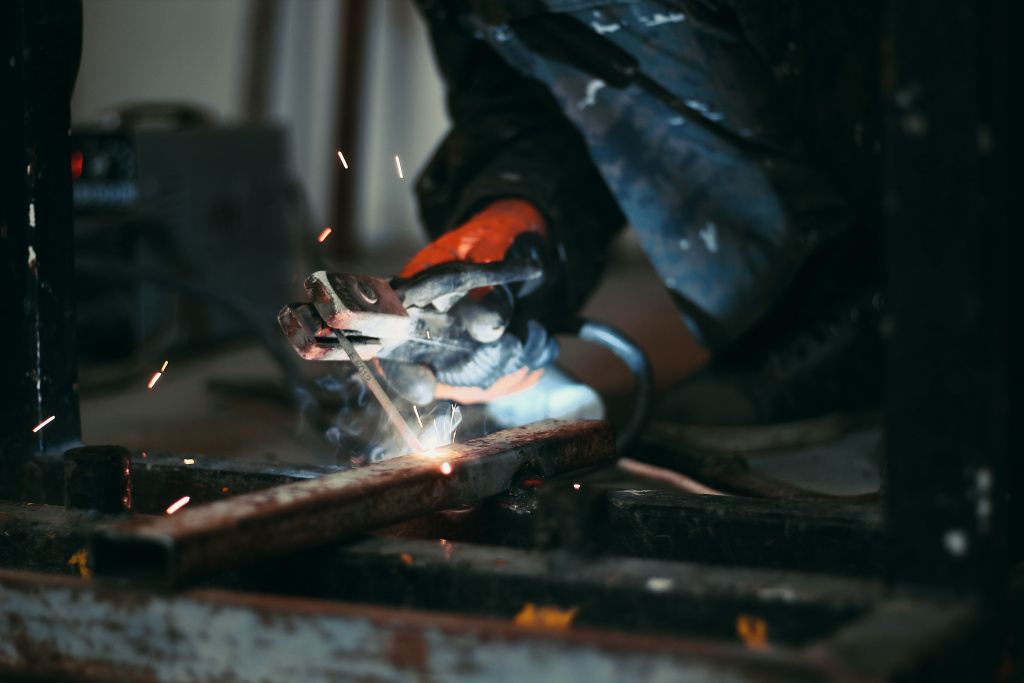
Как понять, что намудрили с полярностью?
- Дуга трещит и брызгается. Вместо ровного шипения — громкий гул, искры летят во все стороны, а металл вокруг быстро покрывается брызгами.
- То недоварили, то пережарили. При слабом нагреве металл детали толком не прогревается — шов просто ложится сверху, не проваривая соединение. Переборщили с температурой, особенно на тонком листе, — получите прожог.
- Шов получается как попало. Где-то наплыв, где-то провал, ширина гуляет — ровной аккуратной «дорожки» не получается.
- Электрод ведёт себя странно. Может сгорать слишком быстро, а может, наоборот, еле плавиться и постоянно норовить прилипнуть к металлу.
Подключаем кабели сварочника правильно:
Кажется, какая разница — плюс туда, минус сюда? А разница есть. От полярности меняется распределение тепла между электродом и металлом, а значит, и характер сварки.
Прямая полярность: держатель подключаем к «минусу», массу — к «плюсу». Больше тепла достаётся детали — примерно 70%. Такой вариант обычно выбирают, когда нужно хорошо прогреть металл: при работе с толстыми деталями, резке, а также с некоторыми видами порошковой проволоки.
Обратная полярность: держатель идёт на «плюс», масса — на «минус». Здесь больше тепла сосредотачивается на электроде. Такой вариант может пригодиться при сварке тонкого листа, нержавейки и некоторых легированных сталей — когда важно не перегреть и не прожечь деталь.
Но вот тут запоминать железное правило «плюс всегда сюда» не стоит.
Смотрим, чем варим.
Особенно это касается порошковой проволоки. У неё полярность может быть как прямой, так и обратной — производитель обязательно указывает нужный вариант на упаковке или в технических характеристиках.
Перепутали? Сварочник, скорее всего, не взорвётся. Но варить может стать заметно хуже: дуга начнёт капризничать, проволока будет плавиться не так, как должна, брызги полетят куда не просили, а шов получится совсем не тем, на который рассчитывали.
При прямой полярности (DC−) электрод получает минус, деталь — плюс. При обратной (DC+) — наоборот. И это действительно меняет характер дуги, нагрев и глубину проплавления.
Поэтому старое сварочное правило здесь работает безотказно: не угадываем — читаем маркировку.
Проволока знает лучше. Посмотрели, какую полярность рекомендует производитель, правильно подключили кабели — и только потом начинаем варить. Потому что иногда одна переставленная клемма делает для качества шва больше, чем десять попыток крутить настройки наугад.
Плохой контакт массы
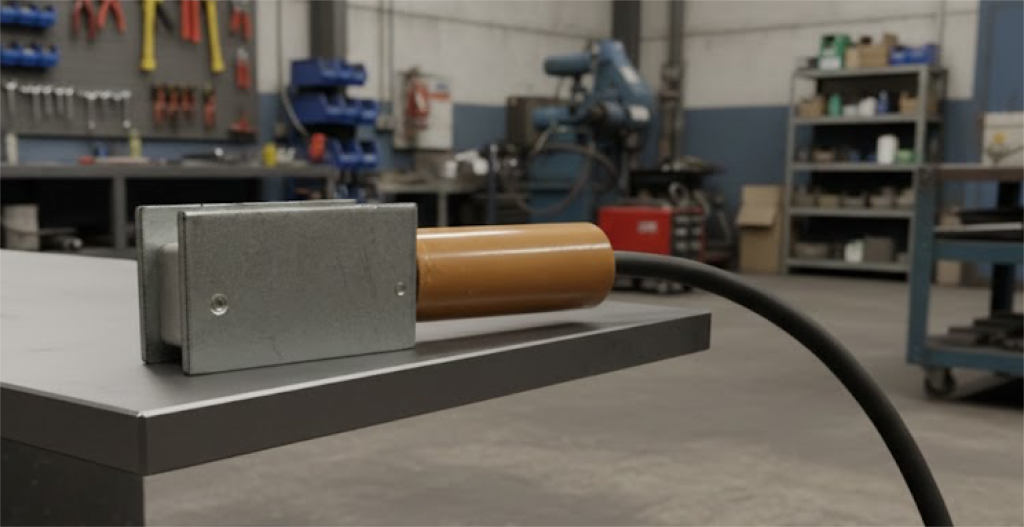
Давным-давно, мастер в ПТУ, знаете как массу всегда цеплял? “С процарапом” на автомате уже. Сначала прошмурыгает всегда крокодильчиком, потом придавит плотно.
И все равно, если падает напряжение, греется клемма, или искрит и срывается дуга — он первым делом проверял контакт массы. Не будем подвергать сомнению авторитет старого мастера.
Что проверяем?
- Ржавчина, краска или грязь под зажимом. Крокодил вроде прицепился, а нормального контакта с металлом нет.
- Подгорели или износились губки зажима. Внешне крокодил ещё жив, а ток уже проходит кое-как.
- Сгорела гибкая перемычка внутри зажима. Тогда ток начинает искать другой путь — через пружину и другие детали, которые для такой нагрузки вообще не предназначены.
- Окислился или плохо обжат наконечник на кабеле массы. Контакт слабый — вот и начинаются чудеса с дугой.
- Кабель слишком тонкий или повреждён. Часть жил могла переломиться, перегореть или окислиться внутри оболочки. Снаружи провод ещё выглядит прилично, а ток через него уже идёт совсем не так, как должен.
Так что если сварочник вдруг начал вести себя странно, сначала посмотрите на массу. Иногда достаточно зачистить место контакта, пройтись лепестковым кругом, подтянуть соединение или заменить уставший «крокодил» — и аппарат снова начинает варить как положено.
Неправильный расход и подача газа на редукторе
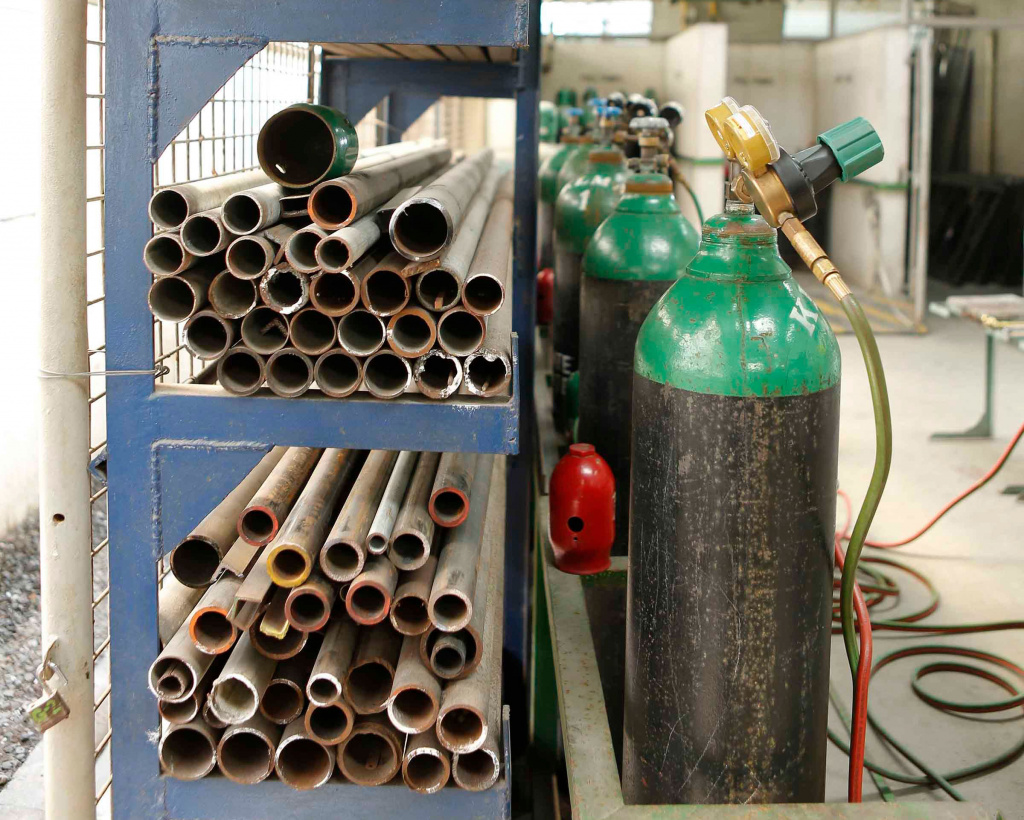
С защитным газом всё примерно как с солью: мало — плохо, много — тоже не подарок. Его задача — прикрыть сварочную ванну от воздуха. Главное — не мешать ему делать свою работу.
Дали мало газа — металл остался без защиты. В шве появляются пузырьки и раковины, сварочная ванна начинает окисляться, дуга становится жёсткой и нестабильной, а брызг летит больше обычного.
Открыли газ на полную — тоже не выход. Баллон улетает гораздо быстрее, а слишком сильная струя создаёт завихрения и начинает подсасывать в зону сварки кислород и азот из воздуха. И снова здравствуй, пористость. При резком открытии газа мощная струя может ещё и сдуть первичную защиту в месте сварки.
Поэтому принцип «чем больше, тем надёжнее» здесь не работает. Газ должен идти спокойно и ровно — столько, сколько нужно конкретной сварке.
Как настроить расход газа
Смотреть нужно не на давление в баллоне, а на реальный расход газа в литрах в минуту. Удобнее всего контролировать его ротаметром — поплавковым расходомером.
Для полуавтомата можно взять простой ориентир: диаметр проволоки умножаем примерно на десять. Для проволоки 0,8 мм начинаем с 8–10 л/мин, а дальше корректируем по условиям работы.
В чистом закрытом цеху и на улице в ветреную погоду один и тот же расход работать будет по-разному.
Поэтому профессионалы никогда не крутят вентиль до упора. Настроил ровный поток, посмотрел на дугу и шов — и при необходимости подкорректировал.
Так почему же сварочник плохо варит?
Вот мы и дошли до главного вопроса, с которого начали.
Почему залипает электрод? Почему дуга срывается и скачет? Откуда берутся брызги, пористость, непроплавы и шов, на который без слёз не взглянешь?
Не всегда виноват сварочный аппарат.
Иногда ему просто не хватает напряжения: тонкая переноска, сто метров кабеля, катушка, просадка в сети — и вот уже хороший инвертор изображает из себя Майю Михалну Плисецкую, в партии умирающего лебедя.
Иногда виноваты сырые электроды, которые всю зиму пролежали кое-как и где придётся. Иногда — неправильно выставленная полярность. Иногда — несчастный «крокодил», который снаружи ещё бодр и блестящ, а внутри уже давно устал от жизни. А бывает, что сварщик просто решил: газа много не бывает — и устроил вокруг сварочной ванны настоящий газовый вихрь.
А ещё бывает самое обидное: всё исправно, всё подключено правильно, расходники сухие, газ идёт как положено — а руки сегодня не те. И это тоже нормально. Навык потому и называется навыком, что он приходит не вместе с покупкой сварочника.
Если сварка пошла не так — проверьте по порядку
| № | Параметры | На что обратить внимание |
|---|---|---|
| 1 | Питание | Напряжение в сети, длина и сечение кабеля, проконтролировать полную размотку кабеля |
| 2 | Масса | Зачистить место контакта, проверить состояние “крокодила”, плотность прилегания наконечника на кабеле |
| 3 | Качество электродов и проволоки | Влажность, соответствие поставленным задачам |
| 4 | Полярность | Соответствие рекомендациям производителя |
| 5 | Защитный газ | Наличие, давление, расход |
| И только когда предыдущие, базовые настройки выполнены, настраиваем ток, напряжение и скорость подачи проволоки | ||
Так что если аппарат вдруг начал плохо варить, не спешите объявлять его бракованным. Сначала пройдитесь по цепочке: сеть — кабель — полярность — масса — расходники — газ — настройки. Где-то да найдётся тот самый маленький косяк, который портит нам весь праздник.